
www.foodpackautomation.fr
09
'26
Written on Modified on
Intégration d’une ligne de conditionnement sous vide automatisée
ULMA Packaging associe la technologie FLOW-VAC et le Line Controller aux équipements SUPERVAC pour automatiser la formation des sachets et éliminer les goulets d’étranglement sur les lignes d’emballage.
www.ulmapackaging.com
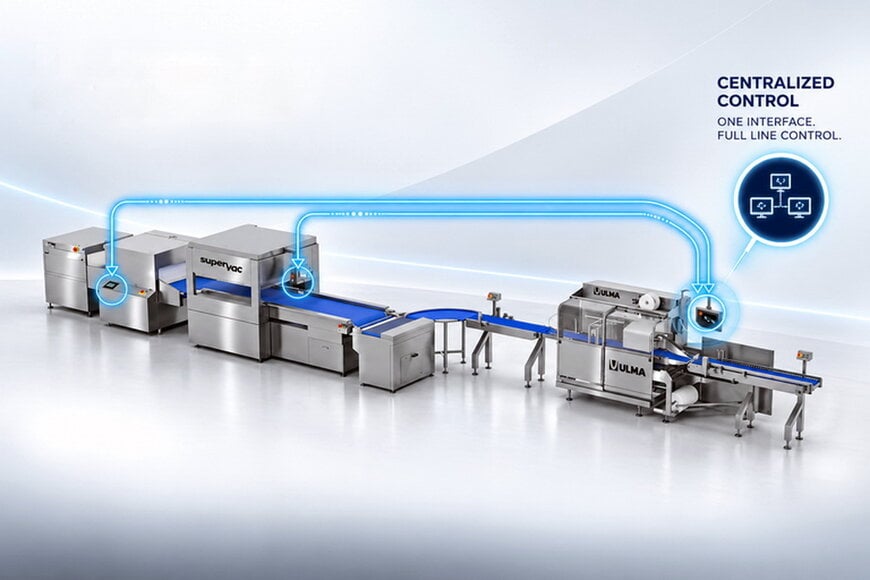
Les transformateurs de l’industrie agroalimentaire sont confrontés à des ralentissements constants de cadence et à des coûts de main-d’œuvre élevés lors de la mise sous sachet et de la mise sous vide manuelles de produits frais aux dimensions variables. ULMA Packaging répond à ces inefficacités opérationnelles en associant sa machine FLOW-VAC FV 35 et l’architecture Line Controller aux équipements de mise sous vide à cloche SUPERVAC, offrant une solution de conditionnement automatisée conçue pour les environnements d’emballage primaire de denrées alimentaires.
Défi technique et cinématique de formation automatisée des sachets
Les opérations standard d’emballage sous vide de produits de longueurs variables, tels que les pièces de viande brutes, les blocs de fromage ou la volaille, reposent traditionnellement sur des sachets thermorétractables préformés. Cette approche génère deux points critiques de perte d’efficacité opérationnelle : des interventions manuelles répétées pour sélectionner et manipuler des références spécifiques de sachets, et un risque de contamination de la zone de soudure causé par le contact des exsudats du produit avec l’ouverture du sachet lors du chargement manuel.
Le système FV 35 automatise cette étape de manipulation en formant un sachet rétractable sur mesure directement autour de chaque pièce à partir d’une seule bobine de film barrière. Comme l’alimentation continue en film s’adapte à la longueur exacte de chaque produit défilant, ce mécanisme minimise la consommation globale de consommable et supprime la gestion des stocks de formats préformés multiples. En parallèle, la séquence de formation du sachet par le bas protège les zones de soudure longitudinale et transversale de tout contact avec les liquides, évitant ainsi les défauts de thermoscellage par micro-canaux et réduisant le taux de fuites sous vide sur l’emballage fini avant l’étape d’évacuation.
Architecture centralisée de la ligne et contrôle des opérations
Après la formation automatisée et le chargement dans les sachets, les emballages sont acheminés vers les équipements à cloche SUPERVAC intégrés pour la mise sous vide et la soudure finale. L’exploitation de lignes d’emballage complexes multi-fabricants dégrade souvent le taux de rendement synthétique (TRS) en raison de commandes dispersées et de procédures de changement de format décentralisées.
Pour lever cet obstacle d’intégration, le système centralise la gestion de la ligne sur l’ULMA Line Controller par le biais d’une interface homme-machine (IHM) unique. Les opérateurs pilotent la production à l’aide d’enregistrements centralisés de recettes directement rattachés aux références produits (SKU) de l’usine. La sélection d’une référence distribue automatiquement et simultanément les paramètres cibles aux sous-recettes de l’ensacheuse ULMA et des cloches de mise sous vide SUPERVAC, réduisant ainsi les temps d’arrêt lors des changements de série.
La visibilité sur les diagnostics à distance de l’ensemble de la ligne est assurée par des protocoles VNC (Virtual Network Computing) intégrés à l’interface du contrôleur. Depuis le terminal principal, les opérateurs peuvent interagir avec les écrans de chaque machine, vérifier les états opérationnels, acquitter les alarmes locales et analyser les transitions de flux sur toute la cellule d’emballage.
Acquisition de données, diagnostics et optimisation du TRS
L’analyse des procédés au sein du Line Controller s’appuie sur l’outil OEE Booster. Ce logiciel consigne directement depuis les automates raccordés les changements d’état machine, les codes d’arrêt, les cadences de cycle et les comptages de rebuts afin d’isoler les pertes de rendement systématiques.
En dissociant les données globales de disponibilité de la ligne des causes d’arrêts locaux propres à chaque machine, les équipes de maintenance peuvent déterminer si les baisses de productivité proviennent d’interruptions sur l’ensacheuse en amont, de désynchronisations lors des transferts inter-machines ou des temps de cycle des pompes à vide. Les journaux de traçabilité et les indicateurs de diagnostic sont compilés dans des rapports de performance automatiques au format PDF pour faciliter l’analyse des causes profondes et la planification de la maintenance préventive.
Contexte additionnel
Cette section détaille les spécifications techniques et les données de référence concurrentielles non incluses dans l’annonce initiale du produit.
Dans le conditionnement industriel sous vide des protéines fraîches, les transformateurs arbitrent généralement entre trois architectures principales : le chargement manuel dans des sachets barrières rétractables préformés, le thermoformage sous vide avec emboutissage profond, ou le suremballage flow-pack automatisé couplé à des cloches sous vide en aval.
Les lignes classiques à sachets préformés génèrent des coûts de matériaux d’emballage unitaires élevés et dépendent fortement de la rapidité des opérateurs, plafonnant fréquemment entre 15 et 30 emballages par minute selon les effectifs mobilisés. Les thermoformeuses offrent pour leur part des cadences automatisées élevées, mais manquent de flexibilité face à des produits présentant de fortes variations de longueur ou de profil, imposant des changements d’outillage coûteux.
Les configurations FLOW-VAC constituent une solution technique intermédiaire. Grâce à l’utilisation d’une bobine de film continu pour conformer dynamiquement une gaine rétractable barrière autour de produits irréguliers, les industriels réduisent leurs coûts de matière première par rapport aux sachets préformés, tout en conservant une grande souplesse de cadence sur des formats variés sans changement d’outillage mécanique. Les intégrations industrielles de référence pour les systèmes automatisés de flux sous vide s’interfacent habituellement avec des cloches sous vide à tapis continu de haute capacité, où des bandes d’alimentation synchronisées transfèrent directement les emballages vers des enceintes de mise sous vide atteignant des pressions résiduelles inférieures à 5 mbar. L’intégration des communications machine via des protocoles Ethernet industriels et des architectures de télégestion permet d’aligner ces cellules d’emballage sur les standards d’exploitation PackML (Packaging Machine Language) et les cadres de contrôle par lots ISA-88, optimisant ainsi la disponibilité des lignes au sein des usines agroalimentaires à gros volumes.
Édité par Evgeny Churilov, Induportals Media - Adapté par l'IA.
www.ulmapackaging.fr
