
www.foodpackautomation.fr
02
'26
Written on Modified on
Ligne industrielle de friture à air chaud pour la transformation de snacks à faible teneur en matières grasses
JBT Marel a lancé une solution industrielle de friture à air chaud visant à éliminer la pré-friture continue par immersion et à réduire l'absorption d'huile de plus de 50 %.
marel.com
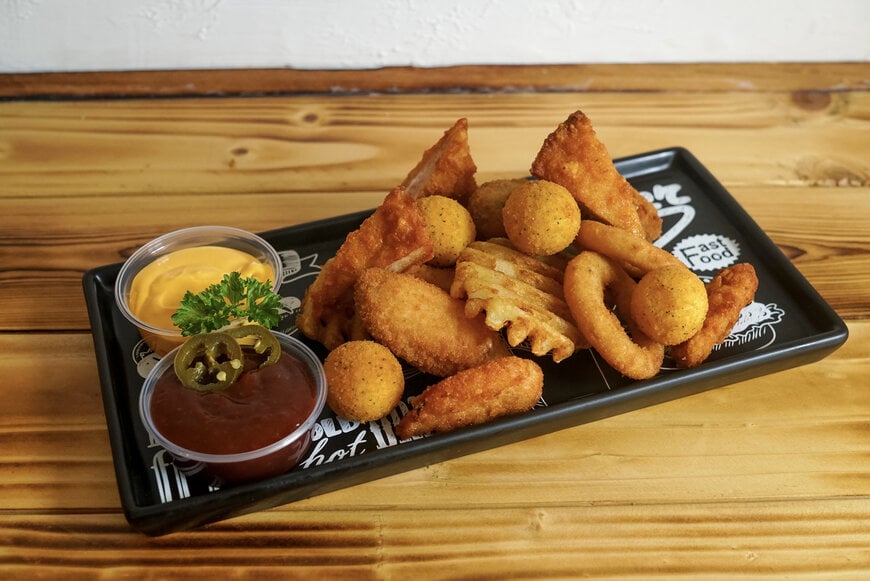
La demande croissante des consommateurs pour des aliments préparés à plus faible teneur en matières grasses a créé un goulot d'étranglement technique pour les transformateurs industriels de snacks et de protéines. Ces derniers doivent en effet reproduire le croustillant et la couleur des produits frits par immersion sans sacrifier les rendements de production continue. JBT Marel surmonte cette contrainte industrielle en déployant une solution de friture continue à air chaud qui remplace les bains d'huile thermiques traditionnels par un enrobage séquentiel, un dosage d'huile automatisé, une convection par impact d'air (impingement), une surgélation cryogénique et un conditionnement en ligne.
Mécanisme de fonctionnement de la ligne de transformation continue
La transformation continue conventionnelle de snacks repose sur des friteuses à huile thermique où les produits sont immergés dans de l'huile végétale en circulation afin de figer rapidement la pâte et la croûte. Ce mécanisme d'immersion entraîne intrinsèquement une absorption importante de matières grasses, accroît la formation de composés de dégradation dus à la décomposition thermique de volumes d'huile importants, et génère des frais d'exploitation élevés.
La ligne JBT Marel résout cet obstacle opérationnel en scindant les phases de fixation de la surface et de cuisson à cœur en étapes mécaniques distinctes. Le processus commence par un équipement d'enrobage automatisé conçu pour distribuer avec précision la farine, la pâte, la panure sèche et les matrices d'assaisonnement fonctionnelles. Des formulations utilisant de la chapelure extrudée à teneur élevée en protéines assurent une stabilisation structurelle, maintenant la rigidité de la croûte sans recourir à une friture flash thermique.
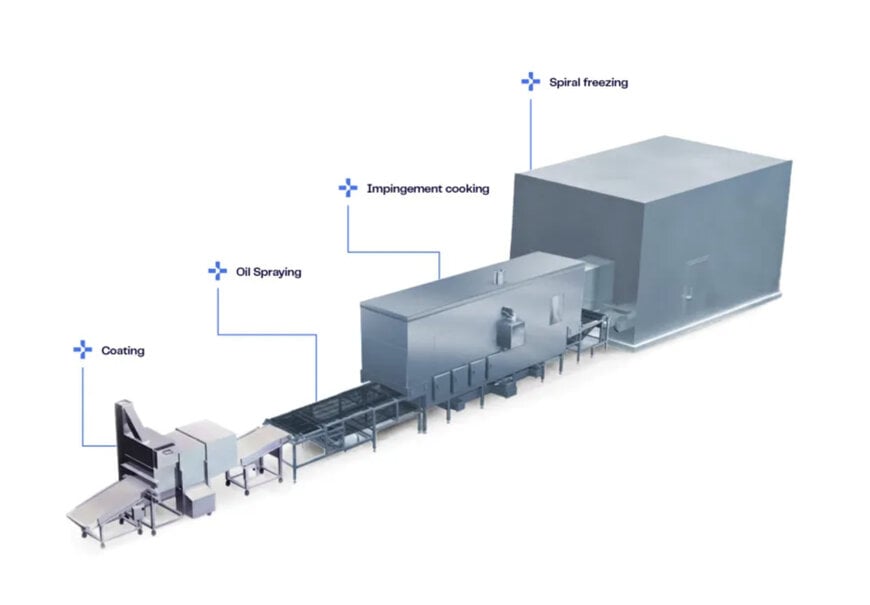
Après le dépôt de l'enrobage, le produit traverse un système ciblé de pulvérisation d'huile à recirculation. Plutôt que de plonger le substrat dans une friteuse ouverte, ce module atomise et pulvérise un volume dosé d'huile directement sur la couche limite du produit, ciblant un taux d'application compris entre 4 % et 6 %. Ce régime de dosage ciblé permet de réduire l'absorption totale d'huile de plus de 50 % par rapport aux valeurs de référence de l'immersion traditionnelle, tout en réduisant simultanément les volumes de réapprovisionnement en huile en vrac et les rebuts issus de la dégradation thermique.
Convection par impact d'air et fixation de l'enrobage
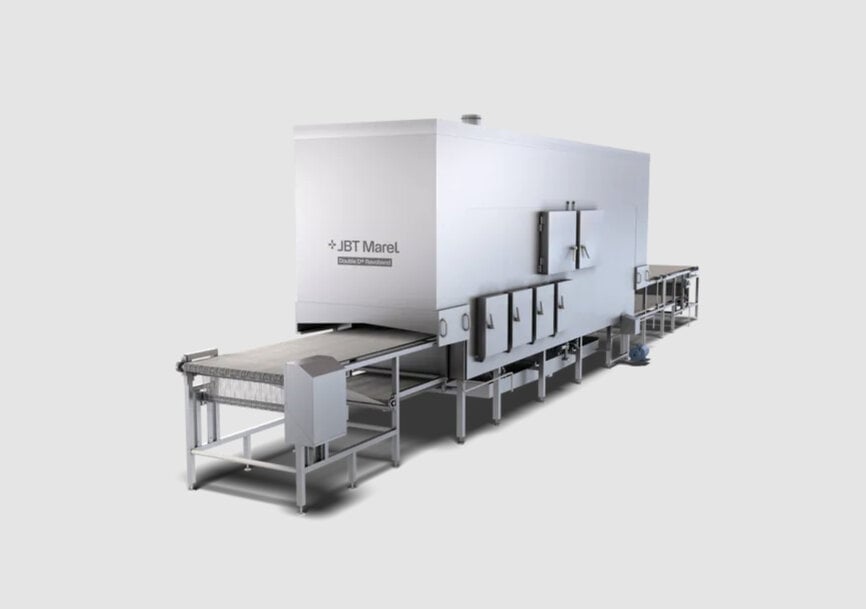
La cuisson thermique et la cristallisation de surface s'effectuent dans le four à impact continu Double D Revoband. L'appareil projette un flux d'air chaud à haute vitesse à travers des buses spécifiques situées au-dessus et en dessous de la bande de convoyage.
En fonctionnant à des températures d'air atteignant 280 °C, la couche limite d'air plus froid entourant le produit humide est balayée, ce qui accélère le transfert thermique par convection. Ce flux d'air à haute intensité gélatinise rapidement les amidons, dénature les protéines de surface et évapore l'humidité, formant une croûte externe rigide et dorée sans nécessiter de pré-friteuse à immersion en amont. L'architecture de commande de la machine permet un réglage indépendant de la vitesse de l'air, de l'humidité interne, des points de consigne de température et de la répartition thermique différentielle haut/bas afin de s'adapter aux différentes géométries de produits.
Intégration de la surgélation en aval, de l'inspection et du conditionnement
Immédiatement après le traitement thermique, le convoyeur dirige les produits vers un surgélateur à spirale GYRoCOMPACT de Frigoscandia. Le circuit mécanique de surgélation utilise une structure de bande fermée évitant toute déformation structurelle du produit tout en assurant une extraction rapide de la chaleur à cœur pour stabiliser les structures cellulaires des aliments à des cadences de production élevées.
L'intégrité du produit en aval est assurée par un système de contrôle de processus en ligne M-Weigher qui surveille la masse du produit non emballé, transmettant des données en temps réel aux unités de portionnement et d'enrobage situées en amont afin de minimiser les pertes de matière (giveaway).
Les portions finies alimentent directement les operculeuses continues Proseal équipées d'indexeurs de barquettes automatisés. En aval, des étiqueteuses poids-prix à grande vitesse traitent des formats d'emballage variés à des cadences atteignant 160 emballages par minute, à l'aide de têtes d'impression thermique durables. Le suremballage final est pris en charge par une encaisseuse Proseal Case Packer utilisant des robots delta bidimensionnels (pick-and-place) dotés d'outillages mécaniques à démontage rapide, maintenant des cadences de ligne élevées sur plusieurs formats de caisses en carton ondulé.
Contexte additionnel :
cette section détaille les spécifications techniques et l'analyse comparative concurrentielle non incluses dans l'annonce initiale du produit.
Dans le secteur des machines pour l'industrie agroalimentaire, les systèmes industriels continus à impact d'air fonctionnent selon des principes thermodynamiques régis par l'optimisation du coefficient de transfert thermique, atteignant généralement des taux de transfert convectif de 150 à 250 W/(m²·K). Les friteuses industrielles traditionnelles opèrent à des taux de transfert thermique de 300 à 1 000 W/(m²·K) par conduction liquide directe. En générant des vitesses d'air de 30 à 40 mètres par seconde à des températures atteignant 280 °C, les fours continus à convection forcée produisent des densités de flux thermique suffisantes pour se rapprocher de la cinétique d'évaporation par immersion liquide, autorisant la dextrinisation de l'amidon et la formation de la croûte sans saturation en huile.
Les lignes industrielles de référence de fabricants tels que GEA (série CookStar) et Heat and Control (fours à impact AirForce) utilisent de la même manière la convection continue par impact pour remplacer la friture discontinue ou par immersion. Les lignes d'impact standards fonctionnent généralement entre 180 °C et 260 °C ; le seuil supérieur de 280 °C offert par ces configurations à haute vitesse constitue ainsi un avantage opérationnel pour la déshydratation rapide de la surface et le développement de la réaction de Maillard sur les protéines à forte humidité. L'exploitation de lignes continues à impact d'air permet en outre d'éliminer les contraintes liées aux systèmes d'extinction d'incendie, aux infrastructures de filtration d'huile et aux équipements d'extraction de composés organiques volatils exigés pour les friteuses continues conventionnelles selon les normes de sécurité mécanique NFPA 86 et CE.
Édité par Natania Lyngdoh, rédactrice d’Induportals, avec l’assistance de l’IA.
www.jbtmarel.com
